目次
1. 背景
1-1. 新しい滅菌プログラムを設定する際にはバリデーションが必要
高圧蒸気滅菌の品質は、滅菌の各工程が有効であることを予め検証(バリデーション)し、その検証した工程と同じ条件で日常の工程がおこなわれているか、日常的にモニタリングすることで保証します。工程に変更が生じた際には、リスクを評価し、必要に応じて再検証(リバリデーション)する必要があります。
新しい滅菌プログラムを設定する際には、ただ単に新しい滅菌温度・時間を設定すればよい訳ではなく、そのプログラムで本当に無菌性保証水準(SAL≦10⁻⁶)や必要な滅菌条件が達成できるのかを検証する必要があります。
1.1.3 滅菌保証の考え方
RMDの再生処理は、バリデーションとそれにより定められた方法で業務がおこなわれているか日常的
(継続的)にモニタリングし管理する。
滅菌プロセスの安定には、正しい管理手順と、作業を担う人の理解・意識は欠かせない。バリデ
ーション(工程の妥当性確認)を実施し、洗浄や滅菌の各工程が有効であることを予め検証し、そ
の検証した工程と同じ条件で日常の工程がおこなわれているか、モニタリング(日常確認/継続的
確認)をおこなう。工程に変更が生じた際には、リスクを評価し、必要に応じて適格性の再確認(リ
バリデーション)をおこない、品質と安全性を常に担保する。
出典:医療現場における滅菌保証のガイドライン2026(p10)
1-2. 脊椎・脳外科手術の開始に向けプリオンサイクルの設定を検証
今回検証を実施した医療機関では、脊椎や脳外科手術の開始を予定しており、プリオン病ハイリスク手技に使用した器材を適切に滅菌するために、プリオンサイクルの新たな設定を検討していました。
新しいプログラムを設定するに際して、そのプログラムで滅菌する器材の中で最も滅菌が難しいマスター製品を選定し、マスター製品が適切に滅菌できるかをデータロガーを使用して検証することにしました。
1-3. プリオン蛋白質を不活性化するために「134℃ 18分」のプログラムを新設
プリオン蛋白質を不活性化する方法は、器材の耐熱性や適合する洗浄剤の種類によって3パターンに分かれます。

プリオン病感染予防ガイドライン(2020年版)p.19~21を基にSALWAY作成
本施設では、十分な洗浄後に高圧蒸気滅菌器にて「134℃ 18分」の滅菌を行うことにしました(パターンB)。今回の検証では、マスター製品のあらゆる表面において、プリオン蛋白質の不活性化条件(134℃ 18分)を達成するかを検証しました。
プリオン病やプリオンサイクルについて詳しく知りたい方は、こちらの記事をご覧ください。
プリオン病とは?ガイドラインを基にハイリスク器材の適切な再生処理(洗浄・滅菌)について解説します。
2. 検証試験の全体像
滅菌工程が有効であるかを検証するためには、まずはマスター製品を選定し、マスター製品が最小/最大積載のいずれにおいても適切に滅菌できることを確認する必要があります。
また日常のモニタリングにおいては、マスター製品よりも滅菌抵抗性が高い(滅菌が難しい)出荷判定用PCDを使用する必要があります。
検証試験は、以下の手順で進めました。
①マスター製品の選定
②最小積載における温度測定
③最大積載における温度測定
④マスター製品と出荷判定用PCDの滅菌抵抗性比較
3. マスター製品の選定
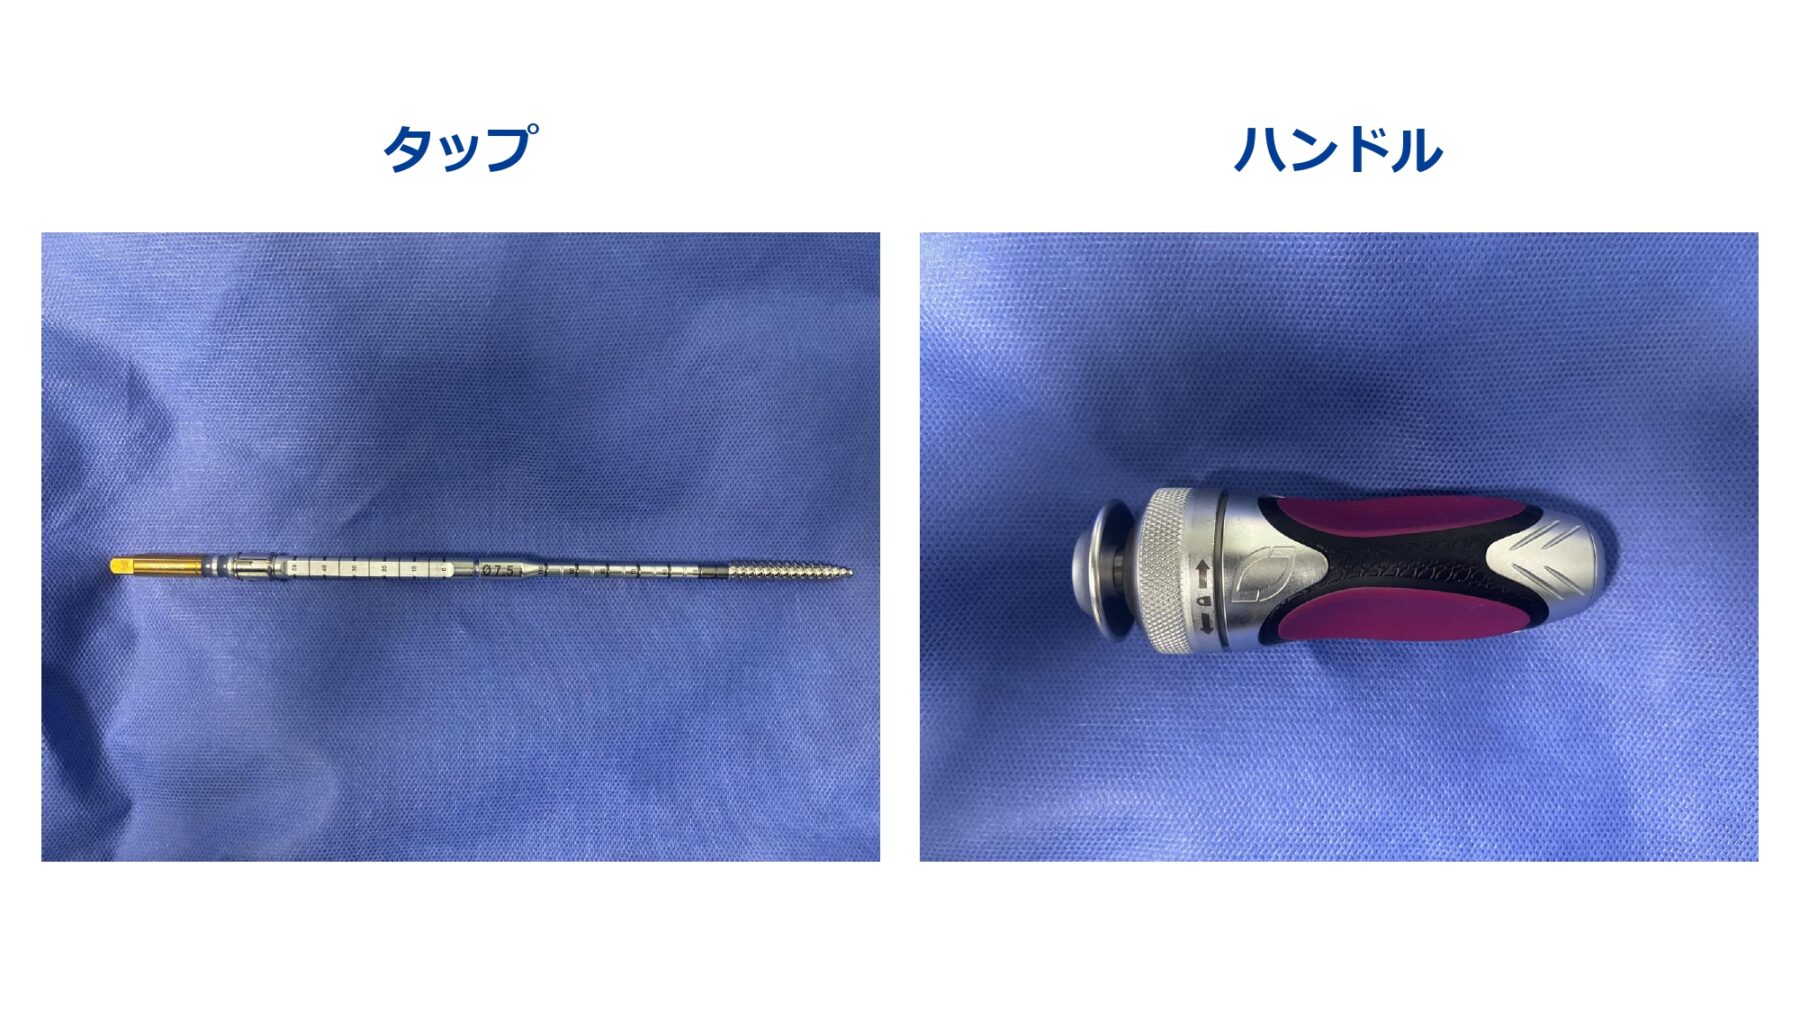
3-1. 脊椎手術のタップ・ハンドルがマスター製品候補
脊椎・脳外科手術に使用する器材の中から、その構造や素材を考慮し、最も滅菌が難しいと予想されるマスター製品候補を選定しました。今回は、脊椎手術に使用するタップとハンドルがマスター製品候補となりました。
3-2. 昇温を比較しハンドルをマスター製品に選定
タップとハンドルのどちらがより難しいかを検証するために、それぞれの器材の内部にデータロガーを設置し、昇温を比較しました。134℃ 18分のプログラムで滅菌したところ、タップは滅菌器庫内より2秒、ハンドルは8秒昇温が遅れました。
より昇温が遅いハンドルをマスター製品として選定し、検証を進めました。
| 分類 | 134℃ 到達時刻 | 滅菌保持時間 | 昇温遅れ |
| 滅菌器庫内 | 16:12:23 | 18分42秒 | 基準 |
| タップ(内部) | 16:12:25 | 18分40秒 | 0分2秒 |
| ハンドル(内部) | 16:12:31 | 18分34秒 | 0分8秒 |
4. 最小積載における温度測定
4-1. 積載条件(最小積載)
マスター製品であるハンドルを滅菌コンテナで包装し、コールドスポットに積載しました。データロガーは、ハンドルの内部に設置しました。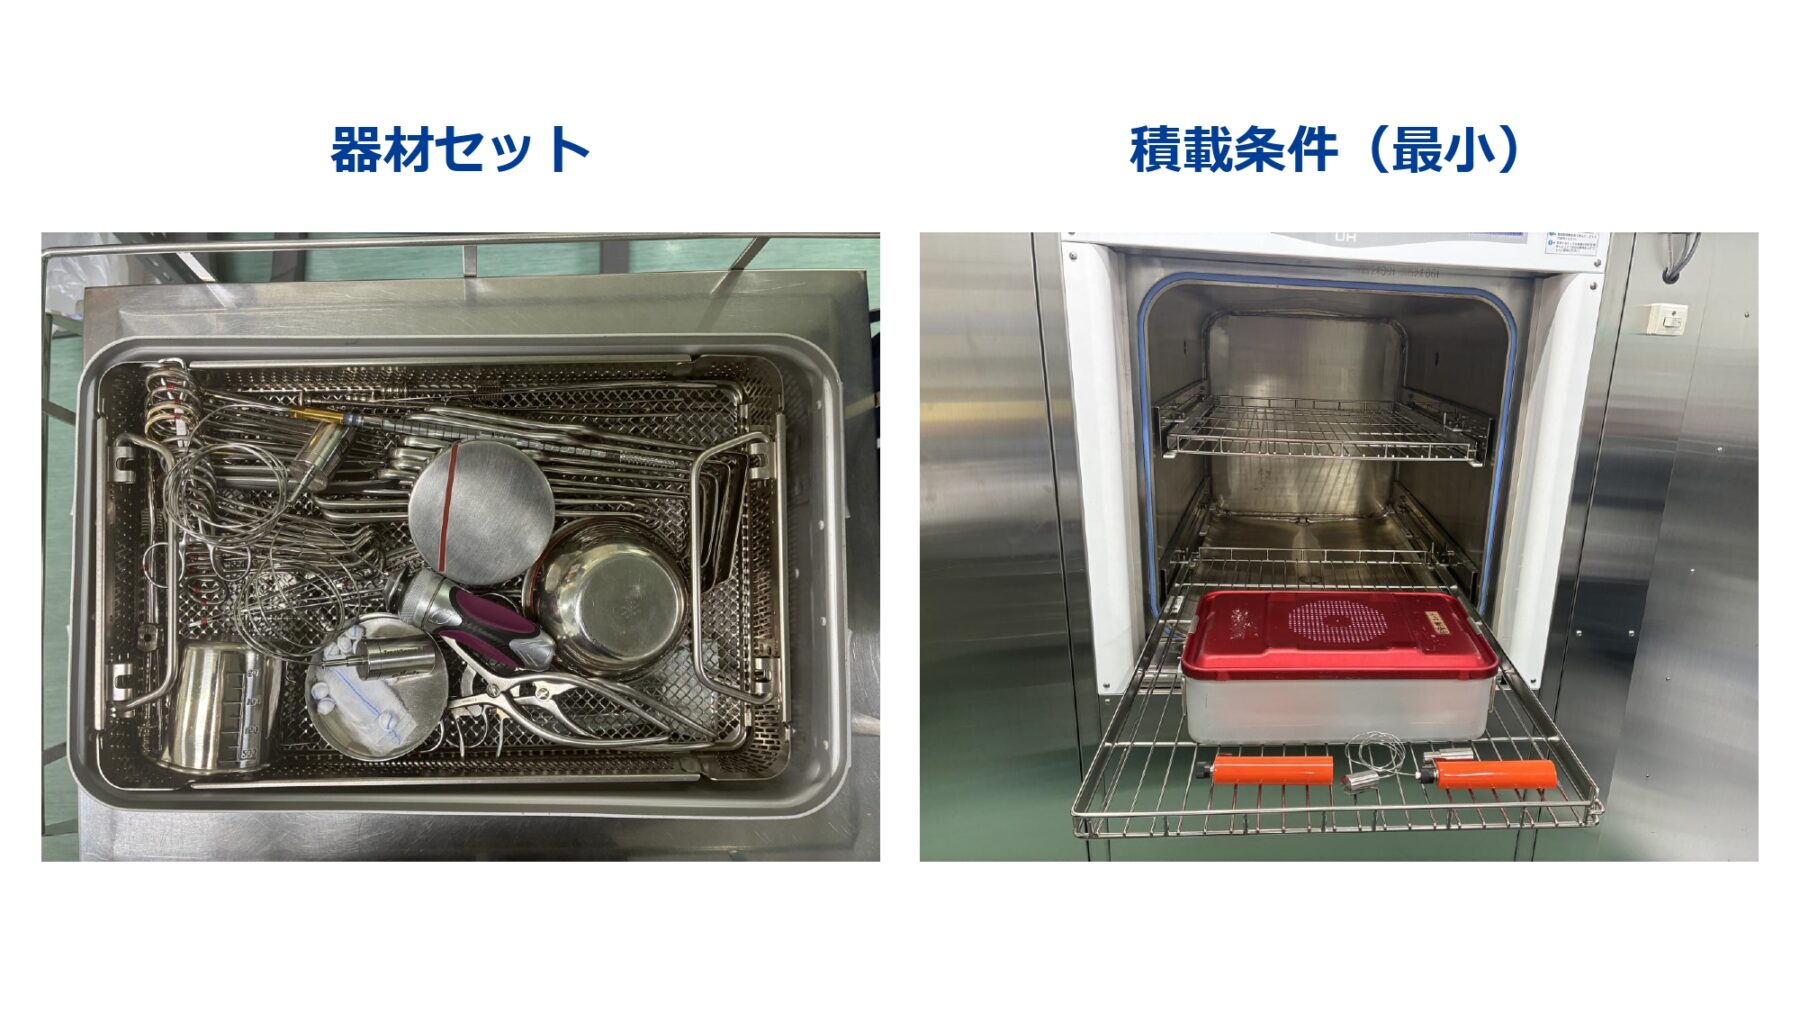
4-2. 134℃ 18分のプログラムでは、ハンドル内部が134℃ 18分を達成しなかった
134℃ 18分のプログラムを最小積載で実施したところ、1回目はハンドル内部が134℃ 18分を達成したものの、2回目は昇温が大幅に遅れ、134℃ 18分に達しませんでした。
| 分類 | 134℃ 到達時刻 | 滅菌保持時間 | 昇温遅れ | |
| 1回目 | 滅菌器庫内 | 09:21:31 | 18分44秒 | 基準 |
| ハンドル(内部) | 09:21:57 | 18分18秒 | 0分26秒 | |
| 2回目 | 滅菌器庫内 | 10:48:17 | 18分46秒 | 基準 |
| ハンドル(内部) | 10:49:19 | 17分44秒 | 1分2秒 |
昇温遅れを改善するために、滅菌コンテナ内のハンドルを斜めに積載し再検証しましたが、昇温遅れは改善したものの、依然として滅菌保持時間は18分を満たしませんでした。
| 分類 | 134℃ 到達時刻 | 滅菌保持時間 | 昇温遅れ |
| 滅菌器庫内 | 12:07:49 | 18分44秒 | 基準 |
| ハンドル(内部) | 12:08:41 | 17分52秒 | 0分52秒 |
4-3. 134℃ 19分のプログラムで、ハンドル内部が134℃ 18分を達成することを確認
ハンドル内部の昇温が約1分遅れることを考慮して、滅菌プログラムを134℃ 19分に設定し再検証しました。
ハンドル内部は、3回連続でプリオン蛋白質の不活性化条件(134℃ 18分)を達成したため、プリオンサイクルのプログラムを「134℃ 19分」に設定しました。
| N | 分類 | 134℃ 到達時刻 | 滅菌保持時間 | 昇温遅れ |
| N=1 | 滅菌器庫内 | 13:50:23 | 19分50秒 | 基準 |
| ハンドル(内部) | 13:51:49 | 18分24秒 | 1分26秒 | |
| N=2 | 滅菌器庫内 | 15:04:25 | 19分46秒 | 基準 |
| ハンドル(内部) | 15:05:31 | 18分40秒 | 1分6秒 | |
| N=3 | 滅菌器庫内 | 16:13:59 | 19分44秒 | 基準 |
| ハンドル(内部) | 16:15:15 | 18分28秒 | 1分16秒 |
5. 最大積載における温度測定
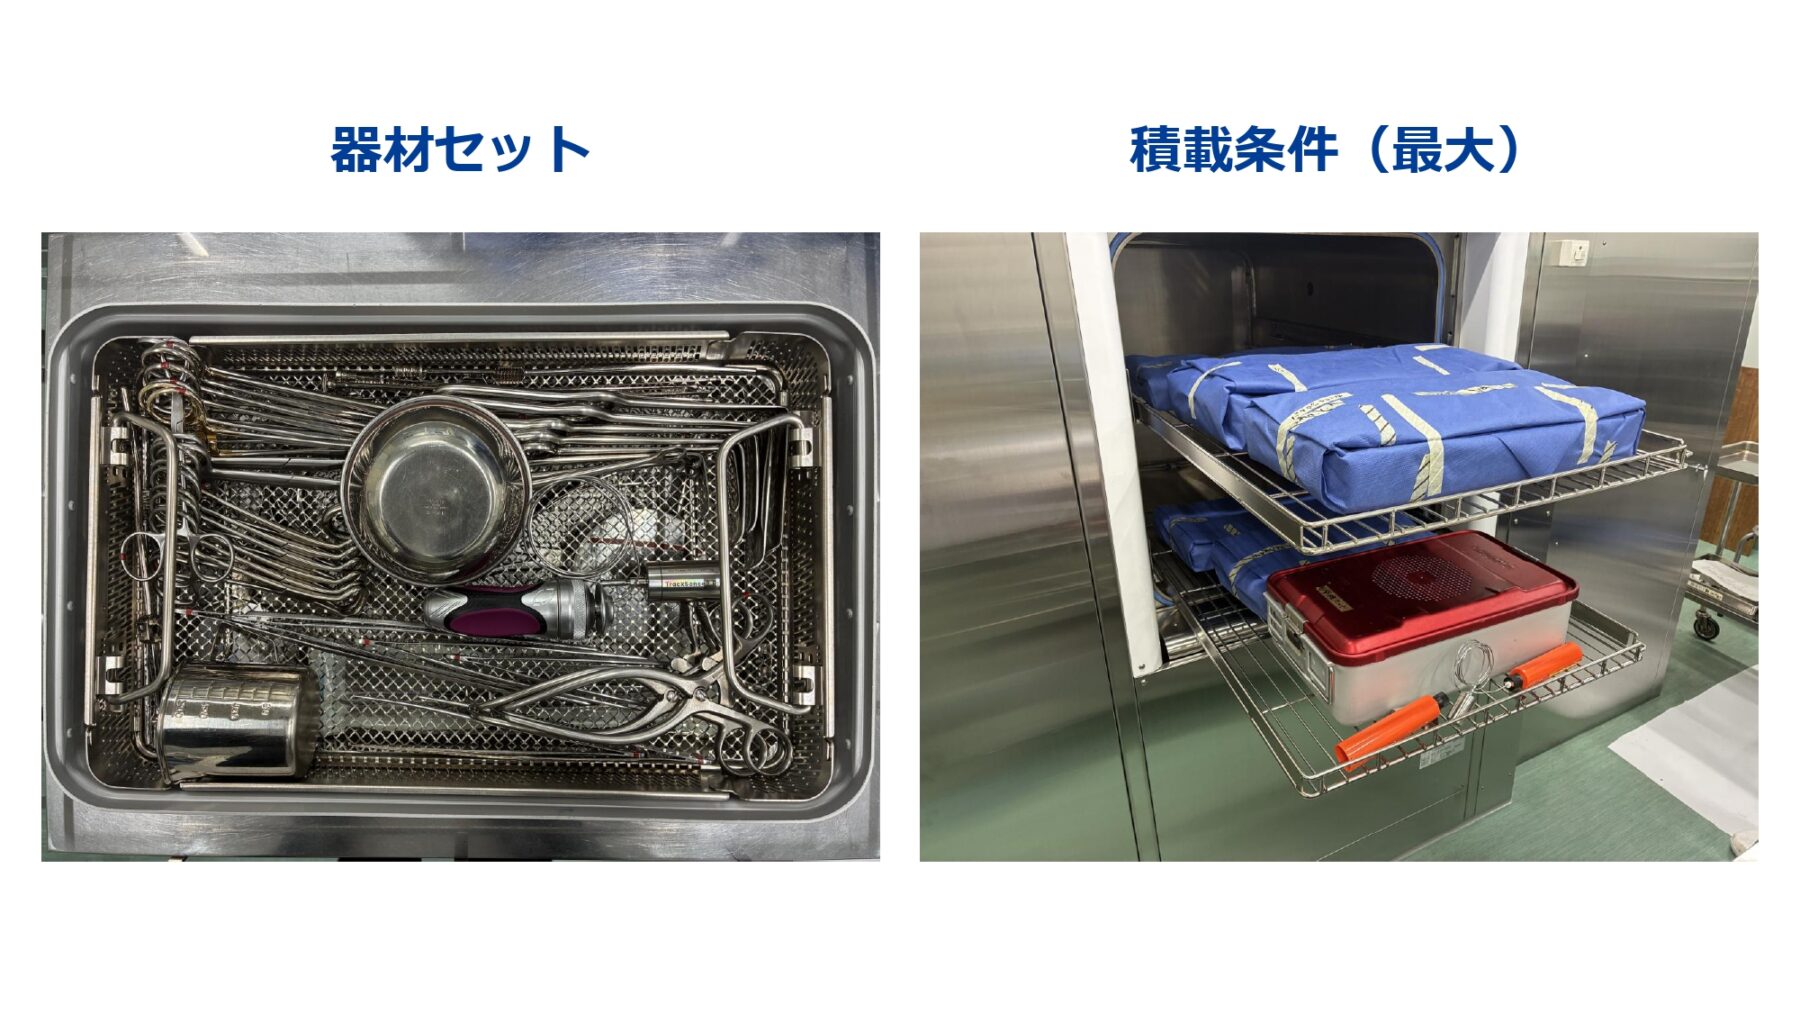
5-1. 積載条件(最大積載)
滅菌コンテナで包装したハンドルをコールドスポットに積載し、ラップ材で包装したその他の器材セットを最大積載で積載しました。データロガーは、ハンドルの内部に設置しました。
5-2. 134℃ 19分のプログラムで、ハンドル内部が134℃ 18分を達成することを確認
134℃ 19分のプログラムを最大積載で実施したところ、ハンドル内部は3回連続でプリオン蛋白質の不活性化条件(134℃ 18分)を達成し、滅菌プログラムは「134℃ 19分」で問題ないことが確認されました。
| N | 分類 | 134℃ 到達時刻 | 滅菌保持時間 | 昇温遅れ |
| N=1 | 滅菌器庫内 | 10:04:07 | 19分46秒 | 基準 |
| ハンドル(内部) | 10:05:09 | 18分44秒 | 1分02秒 | |
| N=2 | 滅菌器庫内 | 11:38:21 | 19分44秒 | 基準 |
| ハンドル(内部) | 11:39:13 | 18分54秒 | 0分52秒 | |
| N=3 | 滅菌器庫内 | 14:57:45 | 19分46秒 | 基準 |
| ハンドル(内部) | 14:58:31 | 19分00秒 | 0分46秒 |
6. マスター製品とPCDの滅菌抵抗性比較
6-1. DIN58921を参考にCIを用いて滅菌抵抗性を比較
日常の出荷判定に使用するPCDは、マスター製品と同等以上の滅菌抵抗性を有している必要があります。マスター製品よりも難しいPCDに挿入したインジケータが合格していれば、それよりも易しいマスター製品は合格していると推定するためです。
今回は、DIN58921を参考に、真空パルス回数を減らすことで意図的に滅菌条件を悪くした際に、マスター製品とPCDのどちらが先に不合格を示すかを検証することで、マスター製品とPCDの滅菌抵抗性を比較しました。
マスター製品と出荷判定用PCDの滅菌抵抗性の比較について詳しく知りたい方は、こちらの記事をご覧ください。
マスター製品と出荷判定用テストパック(PCD)の滅菌抵抗性を比較するには?実際の検証試験の流れを解説します。
6-2. コンパクトPCDの方がマスター製品よりも滅菌抵抗性が高いことを確認
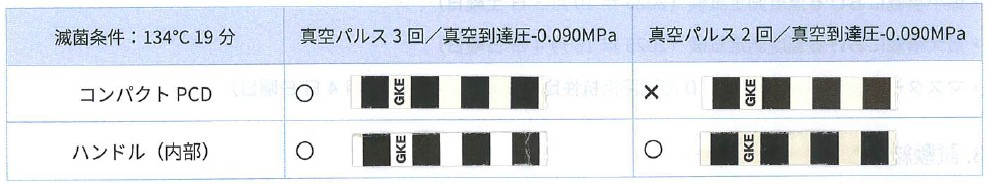
4~5章でバリデーションした滅菌工程である134℃ 19分において、真空パルス回数を3回から2回に変更した際の、マスター製品およびコンパクトPCDに設置したCIの結果を比較しました。
真空パルス3回では、コンパクトPCDおよびハンドル内部のCIは合格を示しました。真空パルス2回では、コンパクトPCD内のCIは不合格を示し、ハンドル内部のCIは合格を示しました。
この結果により、コンパクトPCDの方がマスター製品であるハンドルよりも滅菌抵抗性が高いことが示唆されました。
6-3. 日常モニタリングにプリオンサイクル専用のCIを使用
この施設では、通常の滅菌プログラムにおいて、SV値が134℃ 3分/121℃ 15分のCIをコンパクトPCDに挿入して日常の出荷判定を行っていました。
しかし、プリオンサイクルにおいては、プリオン蛋白質の不活性化条件である134℃ 18分の達成をモニターする必要があります。そのため、プリオンサイクルにおいてはSV値が134℃ 18分のプリオンサイクル用CIを使用することになりました。

7. 温度測定レポートのサンプルダウンロード
データロガーを使用した温度測定レポートのサンプルをこちらからダウンロードすることができます。ご興味のある方はぜひご覧ください。
8. まとめ
滅菌器に新しいプログラムを設定する際は、ただ単に新たな温度と時間を設定すればよいのではなく、そのプログラムで無菌性保証水準(SAL≦10⁻⁶)や必要な滅菌条件を達成できるのかを検証する必要があります。
今回の事例では、プリオンサイクルを新設するに際して、マスター製品を選定し、最小積載/最大積載においてプリオン蛋白質の不活性化条件である134℃ 18分を達成するかを検証しました。
最小積載においては、プログラムを134℃ 18分に設定しても、マスター製品であるハンドルの内部は134℃ 18分を達成しませんでした。プログラムを134℃ 19分に設定することで、最小積載/最大積載においてハンドル内部が134℃ 18分を満たすことを確認しました。
プリオンサイクルの日常モニタリングでは、プリオン蛋白質の不活性化条件である134℃ 18分の達成をモニタリングする必要があります。プリオンサイクルにおいては、SV値134℃ 18分のプリオンサイクル専用のCIを使用する必要があります。
プリオンサイクルやコンパクトPCD、プリオンサイクル用インジケータに関するお問合せや各種ご依頼(お見積/サンプルなど)は、営業担当またはSALWAYウェブサイトのお問合せフォームよりご連絡下さい。